玄武岩熔融
2026-08-20 17:28:09
玄武岩是来自于火山喷发后冷却的基性火山岩,具有储量大,硬度高、耐磨抗腐、抗压好等特点。
目前,对于玄武岩的主流应用有2种,一是直接碎石利用,一是与高温熔融深加工产出玄武岩连续纤维或玄武岩铸石;后者附加值高,而前者附加值则较低。
玄武岩矿石熔融工艺
在常温常压条件下,玄武岩是无法加工成型的硬石块,但如果将玄武岩碎石加热到1450‑1550℃,就能使其完全熔融,得到流动的硅酸盐熔体,这是生产玄武岩下游制品必须的前置工序。
处于溶体形态的玄武岩对于下游制品具有多方面的积极影响:
1. 熔体流变特性,赋能成型加工
固态玄武岩在高温熔融后会变成粘稠液态熔体,能够完成拉丝与浇铸工艺。
- 玄武岩纤维:玄武岩熔体通过漏板高速拉制成超细纤维;
- 玄武岩铸石:玄武岩熔体浇入模具后冷却,得到耐磨耐腐铸石板材、管件;
没有熔融步骤,就做不出纤维、铸石成品。
2. 矿物组织重构,材料性能更强
经高温熔融后天然玄武岩,内部会重新析晶,改变矿物原本晶粒大小不一,存在裂隙、气孔、杂质包裹体等问题。
- 玄武岩纤维:具备高强度、耐酸碱、耐高温等特性,可用于复合材料、防火保温;
- 铸石制品:具有致密微晶结构,较普通钢材更耐磨、常用于用于矿山、化工耐磨衬板。
3. 均质化
不同批次玄武岩碎石成分天然存在差别,碎石内部存在气孔、微裂纹在熔融搅拌后会变得相对均匀,规避原料颗粒差异带来的成品品质不一,保证产品性能稳定。
4. 分离杂质与有害物(有限)
熔融过程中,会让少量易挥发杂质随烟气排出,部分难熔杂质沉降;它可有限减少杂质与有害物对后续制品的干扰。
氧气在玄武岩熔融中的关键作用
鉴于玄武岩的熔点在1450‑1550℃,单纯在空气下燃烧,想要维持该熔点炉温,需要消耗大量燃料,同时还存在熔融不透的问题。所以在工业上,会采用富氧助燃来确保熔融时充分彻底,并减少能耗。具体来说;
1、富氧助燃,提升炉内温度
在普通空气中燃烧,很难维持玄武岩碎石融化所需的火焰温度,需通入氧气来提升高炉内温度,来确保玄武岩碎石充分熔融。
2、降低燃料消耗,节约生产成本
富氧燃烧与空气燃烧的主要区别之一是减少无用氮气的参与,从而减少排烟热损。另外,富氧燃烧能在同等燃料消耗下,让炉膛有效温度更高,从而节省燃料使用成本。
3、稳定熔融工况,改善熔体品质
玄武岩熔体温度应均匀,不能出现较大波动。否则会影响后续拉丝,造成断丝、纤维粗细不均、铸石制品气孔等缺陷。通过持续稳定的富氧供给,燃烧会更充分,玄武岩熔体流动性更稳定,有效提升玄武岩下游制品的成品合格率。
4、减少烟气排放量,环保减负
氮气输入大幅减少,则总体烟气排放量也会随之减少,烟气处理设备负荷会降低;
燃料充分燃烧,则不完全燃烧产物 CO 等会减少,降低尾气处理压力。
氧源采用VPSA制氧系统是最佳选择吗
如果要满足玄武岩碎石熔融(富氧助燃,纯度 85‑93%、大流量、7×24h 连续生产)场景,有 5 类主流工业氧源可供筛选:PSA/VPSA 分子筛制氧、深冷空分、外购液氧储罐、钢瓶 / 汇流排、管道集中供气。
各氧源简要特点:
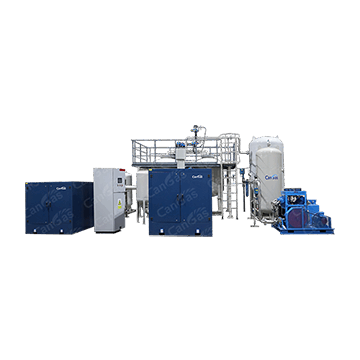
1、 VPSA分子筛制氧
- 纯度:85‑93%;
- 优势:维护简单,单机流量大,可满足中、大流量用氧需求;同时具有流量越大,单位制氧成本越低的特点。
- 劣势:设备占地较大,初期投入较高。产品纯度上限会略低于PSA制氧。
2、PSA 分子筛制氧(加压变压吸附)
- 纯度:90‑99.5%;
- 优势:设备占地小、启停便捷。单机流量一般偏小,适合中小流量、间歇生产;投资低于 VPSA制氧。
- 劣势:大流量工况下单位电耗偏高,对于流量在几百 Nm³/h 以上的连续生产,投入产出不划算。
3、深冷空分制氧
- 纯度:99.5%以上,可产高纯氧,
- 优势:可同时产氧、产氮,单机可以做到上万 Nm³/h流量,适合超大规模工厂,综合成本低;
- 劣势:设备投资巨大,启动时间很长;适合特大型园区;玄武岩制品厂一般达不到这个体量。
4、外购液氧 + 低温储罐(采购液态氧汽化使用)
- 纯度:99.5%以上,纯度很高。
- 优势:即开即用,不用制氧设备,前期投入低;供气灵活,可作为备用气源。
- 劣势:存在液体自然蒸发损耗;需要定期叫槽车送货;偏远厂区供货不稳定;长期连续生产,综合成本远高于现场制氧(PSA、VPSA)。
5、园区管道集中供气
- 工厂在工业园区,外部气体公司管网直接送氧气。
- 优势:不用自建设备;
- 劣势:受供气方约束,供气中断风险,氧气单价偏高。很多玄武岩工厂不在供气园区内。
对比总表(面向玄武岩熔融富氧助燃场景)
氧源 | 适合流量 | 纯度 | 连续生产经济性 | 适配玄武岩熔融 |
VPSA制氧 | 大、中流量 | 85‑93% | 节能环保、安全稳定持续供氧,无运输成本 | 适合 7×24 小时连续窑炉生产 |
PSA制氧 | 中小流量 | 90‑99.5% | 大流量电耗偏高,投入产出不划算 | 适合小规模试验炉、间歇生产 |
液氧储罐汽化 | 不限 | 99.5%以上 | 存在损耗、依赖运输、长期运行成本高 | 适合小生产线、或者作为 VPSA 备用氧源 |
深冷空分 | 超大规模 | 99.5%以上 | 仅万立方级别才划算 | 投资过高,不适用 |
园区管道供气 | 不限 | 99.5% | 看园区报价 | 如有管网条件可以评估 |
玄武岩熔融工况下的供氧选型策略
1. 主流连续化玄武岩纤维 / 铸石工厂(24 小时不停炉,中大耗氧量)
优先 VPSA 制氧。85‑93% 富氧完全满足助燃;VPSA 技术的单位能耗最低,不用依运输,长期综合成本最经济,是目前的行业主流方案。
2. 小规模试验炉、间断生产
选用 VPSA 制氧机或者液氧储罐。建议配置思路:VPSA 做主气源 + 少量液氧做应急备用,防止制氧设备检修时窑炉断氧,保障生产安全。